回流焊 · 8/8 或 10/10 加热区
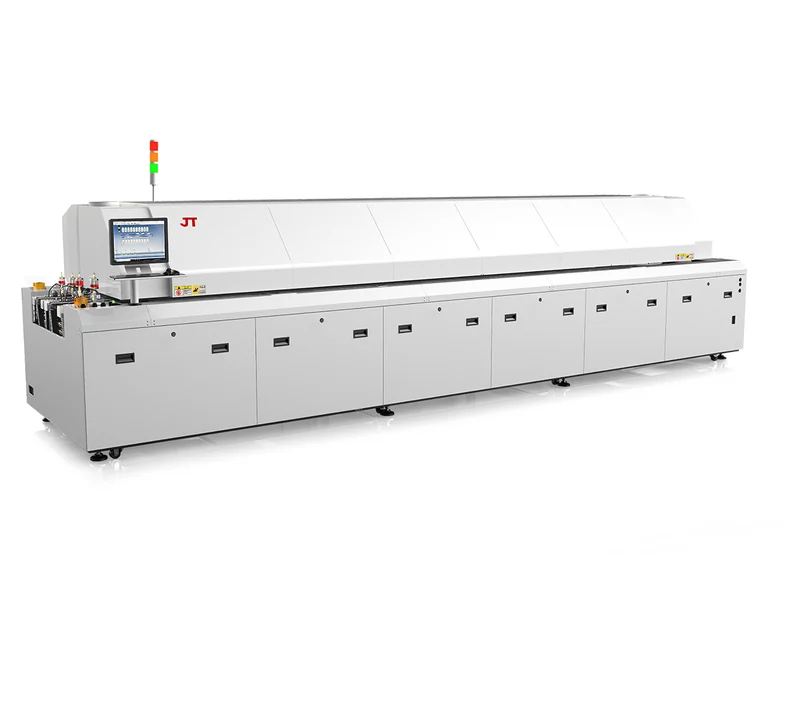
TEA-800 / 1000无铅热风回流焊机
8 温区与 10 温区的分野,本质是「能不能跑得动大板与厚板」——不是数字越大越好。
参数怎么读
8 温区与 10 温区怎么选
温区数量决定的是「升温斜率能不能做缓」。无铅工艺要求升温 1~3℃/s、峰值 235~245℃、液相以上 60~90 秒。板子越大越厚,热容越大,8 温区往往被逼到提高链速来凑产能,斜率随之超标。板厚 ≥1.6mm 且尺寸超过 300mm 时,10 温区更稳妥。
±1℃ 是炉膛温度,不是板面温度
标注的 ±1℃ 指加热区控温精度,PCB 板面温度分布偏差是 ±1.5℃。真正影响焊接质量的是板面温度曲线,必须用炉温测试仪实测,不能拿控温精度当板面均匀性。
双轨的 400mm 是两轨合计还是单轨
单轨最大 400mm(选配可到 450/610mm),双轨双通道各 50~250mm。双轨的收益在于两条不同产品同时过炉,但每条只能跑 250mm 宽的板。要跑 300mm 以上的大板,只能单轨。
30~38KW 是启动功率,不是运行功率
启动功率 30~38KW 是冷炉升温阶段的峰值,正常生产时约 9~11KW。做配电规划时按启动功率算,做电费测算时按运行功率算——两者差三倍多,混用会得出完全错误的结论。升温时间约 25~30 分钟,意味着每天开机要预留这段等待。
完整规格
| 机型规格 | TEA-800 / TEA-1000(单轨);TEA-800D / TEA-1000D(双轨) |
|---|---|
| 加热区数量 | 上 8 / 下 8(TEA-1000 系列为上 10 / 下 10) |
| 加热区长度 | 3110mm(800 型)/ 3890mm(1000 型) |
| 冷却区数量 | 2 个(冷空气内循环式,强制空冷) |
| 温度控制范围 | 室温 ~ 300℃ |
| 温度控制方式 | PID 全闭环控制 + SSR 驱动 |
| 温度控制精度 | ±1℃(PCB 板温度分布偏差 ±1.5℃) |
| PCB 最大宽度 | 单轨 400mm(选配 450/610mm);双轨双通道各 50~250mm |
| 部品高度 | PCB 上 30mm / 下 25mm |
| 传送速度 | 300 ~ 2000mm/min(变频器 + 进口运输马达) |
| 传送方向 | 左→右(可选右→左) |
| 运输带高度 | 900 ± 20mm |
| 电源 | 三相 AC380V 50/60Hz(可选 220V) |
| 功率 | 启动 30~38KW / 正常工作 9~11KW |
| 升温时间 | 约 25~30 分钟 |
| 排风量 | 10m³/min × 2 通道 |
| 外形尺寸 | 5220 × 1430 × 1530mm(单轨 800 型)~ 6000 × 1660 × 1530mm(双轨 1000 型) |
| 整机重量 | 约 2250 ~ 2950kg(按机型) |
规格来自厂商公开资料,以正式规格书为准。
什么情况下不该选它
- 主力产品是 610mm 以上的超宽板 —— 需要选配加宽,双轨完全用不上
- 极小批量、每天只开几小时 —— 25~30 分钟升温时间占比过高
- 产品对降温斜率有严格要求 —— 只有 2 个冷却区,需核算是否够用
这一段比参数表更容易帮你快速排除。参数说明设备能做什么,不说明你的产品适不适合。
关于 TEA-800 / 1000 的常见问题
TEA-800 和 TEA-1000 差在哪里?
加热区长度 3110mm 与 3890mm,温区数 8/8 与 10/10,外形长度 5220mm 与 6000mm。1000 型多出的两个温区换来更平缓的升温段,适合厚板与大板。800 型适合板厚 1.0mm 以下的常规产品。
双轨机型(800D/1000D)值得选吗?
两条产品线并行、且每条板宽在 250mm 以内时值得。如果只有一条产品线,双轨会白白多占 800mm 长度和约 700kg 重量,收益接近零。
无铅工艺对炉子有什么硬要求?
峰值温度要能稳定到 245℃以上(本系列上限 300℃,有余量),且升温斜率可控。另外无铅对氮气保护有要求的场景需要另配氮气系统,标准机型不含。
排风量要预留多少?
每通道 10m³/min,共 2 通道。厂务规划时按 20m³/min 以上配置排风管道,并考虑助焊剂回收。