S小批量多品种 · 工控板 · 电源模块 · 医疗电子
小批量多品种线
换型次数,比产量更能决定这条线长什么样
一天换四次型、每次四十分钟,日产能里已经有两个多小时不在贴装上。这类线的产出不取决于单机跑多快,取决于换型能不能压进二十分钟、换型时前后段还能不能继续走板。所以它通常只配一台印刷机、一台贴装机,但在料车、程序预置、两端缓冲上花的心思比设备本身多。
工位构成
从上板到下线按顺序排。每个工位说两件事:为什么用这台设备,以及这个工位会卡在哪。
- 01上板与缓冲缓冲段
换型时先把在制品收进来,印刷机不至于空等板。缓冲段长度按 8 到 10 片板算,太短起不到作用,太长既占地方又增加卡板概率。
卡点缓冲段不是仓库。堆满了就失去缓冲意义,还会把前段停机掩盖掉。
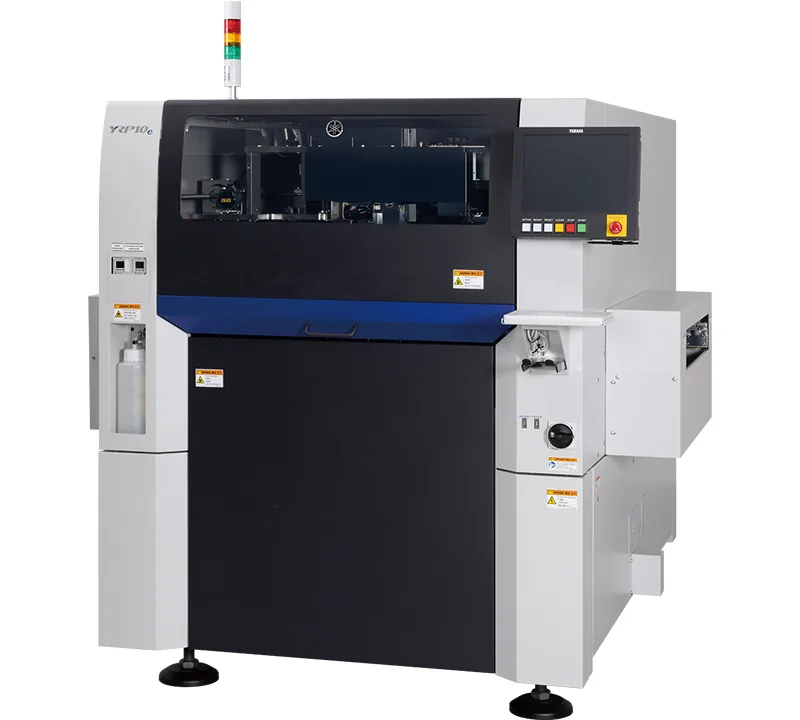
- 02印刷YRP10e
多品种线不需要 ±16μm。这类板最小间距多在 0.4mm 以上,±30μm 的重复精度够用。省下的预算应该投给离线备网台和钢网快速夹紧——换型时间的收益比精度更直接。
卡点换钢网是这条线最大的隐形工时。没有离线备网,每次换型光装网、擦刮刀、对位就要八到十分钟。
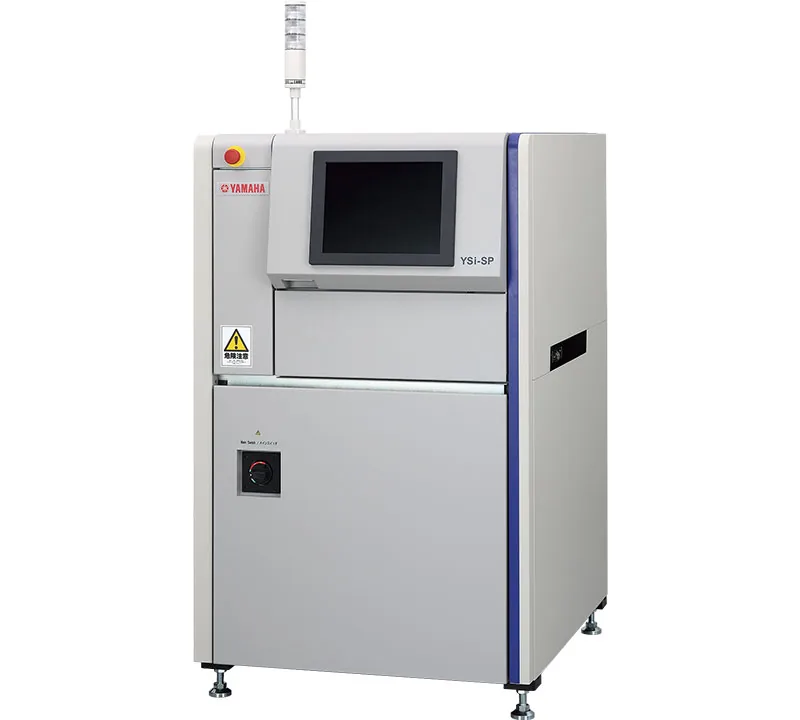
- 03锡膏检查YSi-SP(离线抽检)
新型号上线时,在线 SPI 要先建判定库,首件反而更慢。抽检加首件人工确认,在品种多、单批小的场景里更顺,也不占线体节拍。
卡点抽检比例定高了自身成瓶颈,定低了等于没做。通常新型号首件全检、稳定后每批抽 3 到 5 片。
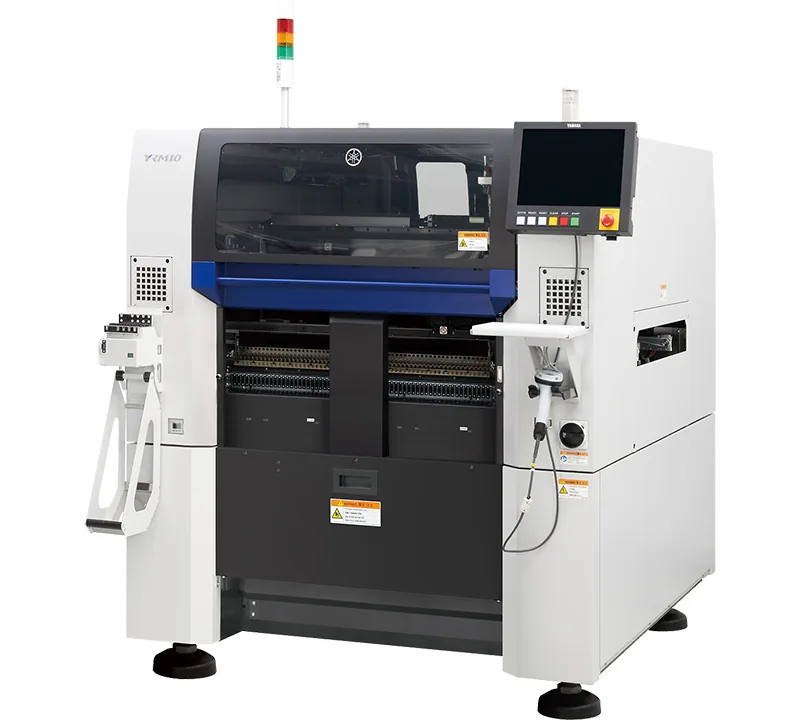
- 04贴装YRM10
52,000 CPH 在这个场景里不是短板。它覆盖 0201 到 100×55mm、高度 15mm 以内的元件,一台机吃掉工控板九成以上的料;96 种卷盘位对多品种线刚好——料站换得勤,但不必频繁换整台车。
卡点15mm 高度上限是硬边界。板上有超过 15mm 的变压器或大电容,这条线就得换能上 LM 头的机型,或者把这些件留给手贴。
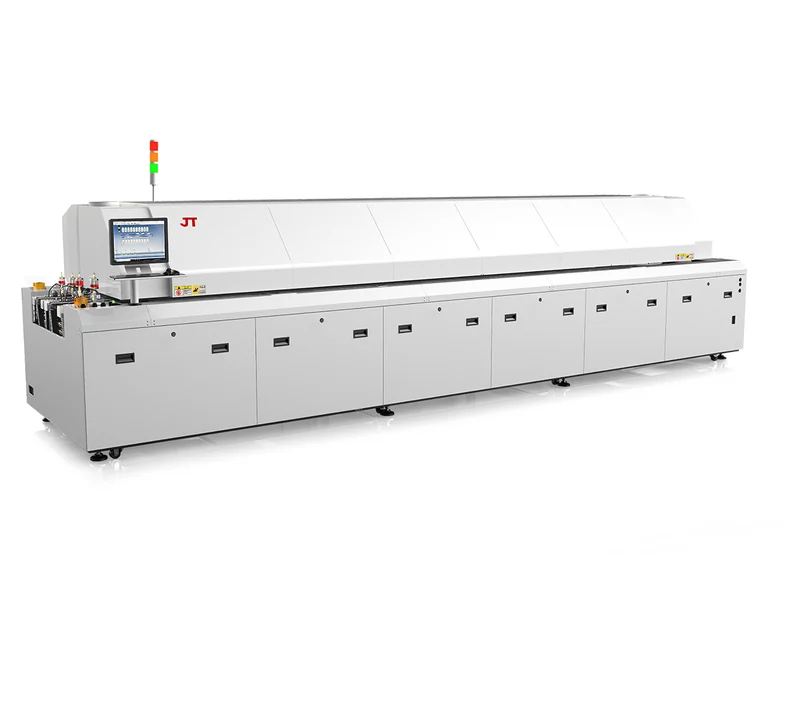
- 05回流TEA-800
八温区对 1.0 到 1.6mm 的常规板够用。多品种线对炉子的要求不在温区数量,在曲线容量——机型存不下足够多的曲线,换型时现场调炉温会把换型收益全部吃掉。
卡点换板厚不换曲线是常见错误。1.0mm 与 1.6mm 的板共用一条曲线,薄板多半过烧。
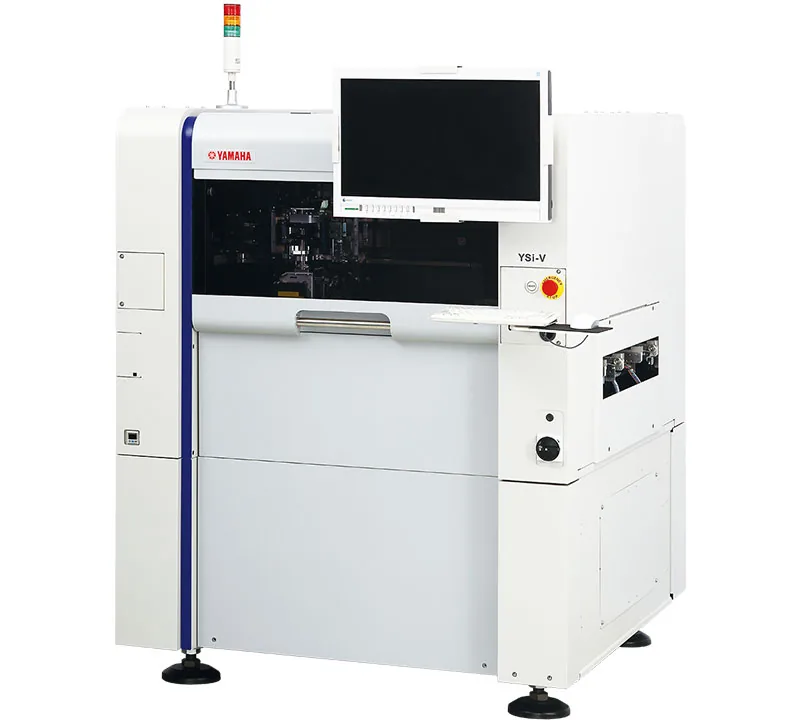
- 06外观检查YSi-V(离线)
离线不占线体节拍,适合批量小、检测时间不均衡的场景。抽检比例可以按批次灵活调整,不必为了迁就节拍去降检测标准。
卡点离线 AOI 的结果回传慢。指望它做过程控制,数据会滞后一个班次。
节拍平衡
节拍是单板通过该工位的时间。负载率以瓶颈工位为 100%,其余按比例折算。
| 工位 | 单板节拍 | 负载率 | 说明 |
|---|---|---|---|
| 印刷 | 34s | 100% | 瓶颈 |
| 贴装 | 31s | 91% | 含换料停顿 |
| 回流 | 28s | 82% | 按链速折算 |
| SPI(离线) | — | — | 不占线体 |
| AOI(离线) | — | — | 不占线体 |
瓶颈在印刷,节拍 34s。整线产出由这一个工位决定——给其他工位加设备不会提高产出,只会增加在制品。
这条线不适合谁
排除比推荐有用。三种情况下这套方案会变成负担。
- 单批超过 3,000 片、连续三个月不换型——这类需求该走 M 型,单机速度才是瓶颈,多品种的配置在这里是浪费。
- 板上有超过 15mm 的插装件或变压器——YRM10 的贴装高度上限在那,硬上只能手贴。
- 要求在线全检并实时拦截——离线 AOI 的数据滞后,过不了要求即时判定的体系。
落地时最容易错的两件事
这两条都不在设备规格书里,但返工概率最高。
多品种线的有效产出由换型后的爬坡决定。每次换型的前三十片通常要降速跑,这一段的损耗不会出现在设备规格书里。按标称 CPH 乘以工时算出来的数字,实际要打六折。
换型时间是设计出来的,不是管出来的。料车能不能整体对接、钢网有没有离线预备、程序能不能预置,这三项在买设备时就定了。等线装好了再要求「压缩换型时间」,能改的空间很小。
这套方案用到的设备
点进去看完整规格与四条参数解读。