M中大批量单一品种 · 手机 · 平板 · 穿戴主板
消费电子主力线
双轨不是产能翻倍,是把换型挪出主节拍
手机主板的压力在两头:单板点数多,一天又要换六到十个机型。双轨双梁的用法不是两轨跑同一个产品把产能翻倍,而是 A 轨跑主力机型连续产出、B 轨跑试产和小批量。换型只影响 B 轨,A 轨节拍不变。代价是 A 轨板宽被压到 330mm 以内,这一条得在拼板设计时就算死。
工位构成
从上板到下线按顺序排。每个工位说两件事:为什么用这台设备,以及这个工位会卡在哪。
- 01上板与缓冲缓冲段
双轨线的两轨节拍不完全同步,入口需要一段缓存把两条支路的板序错开,否则会在双轨机入口打架。
卡点缓冲段要能按轨分配,混在一起的单轨缓冲等于没有。
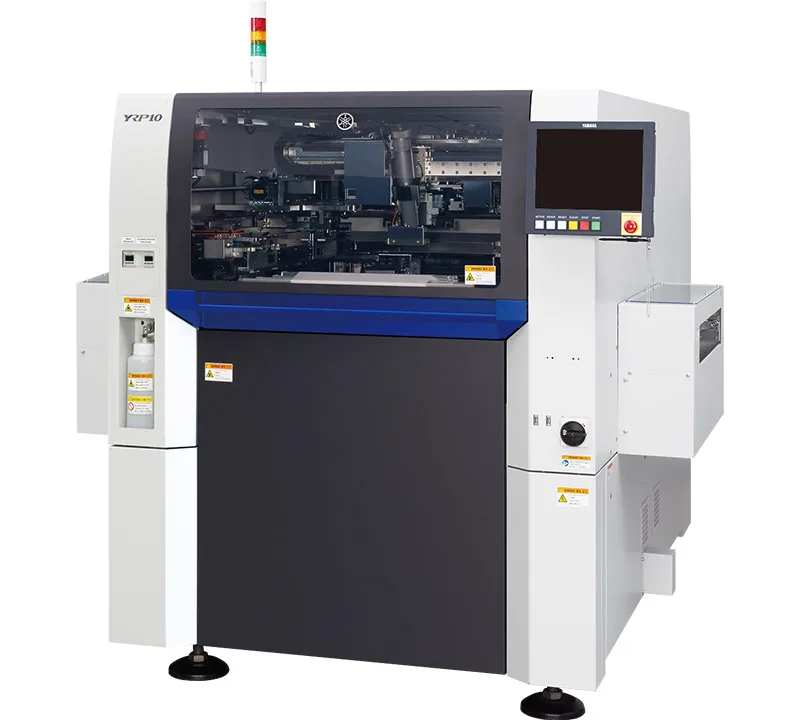
- 02印刷YRP10
01005 与 0.35mm 间距的 QFP,锡膏厚度差几微米就出立碑和桥连。±16μm 在这里不是余量,是下限。双轨模式下每轨 420×330mm,手机板拼板后正好卡在这条线附近。
卡点拼板方向换一下,实际过板宽度可能从 340mm 变成 170mm。这一项要拿拼板图核对,不能按单板尺寸估。
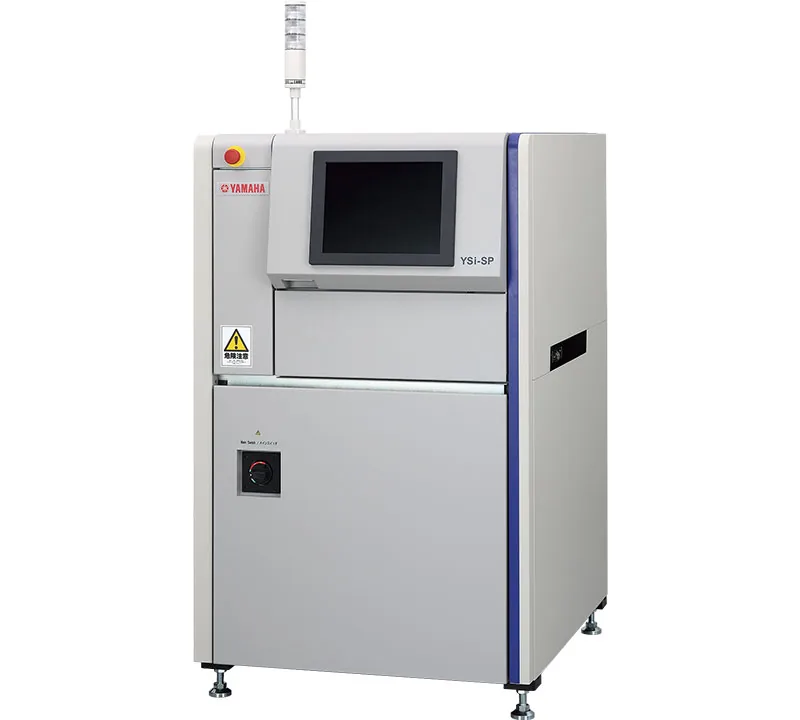
- 03锡膏检查YSi-SP(在线全检)
必须在贴装之前。放到 AOI 后面等于锡膏已被元件覆盖,测不出印刷问题,双检就退化成单检。全检是为了在贴装前拦住印刷不良,返修成本差一个量级。
卡点判定库要按机型分开建。用 AOI 的库去判锡膏,会把正常的厚印判成缺陷。
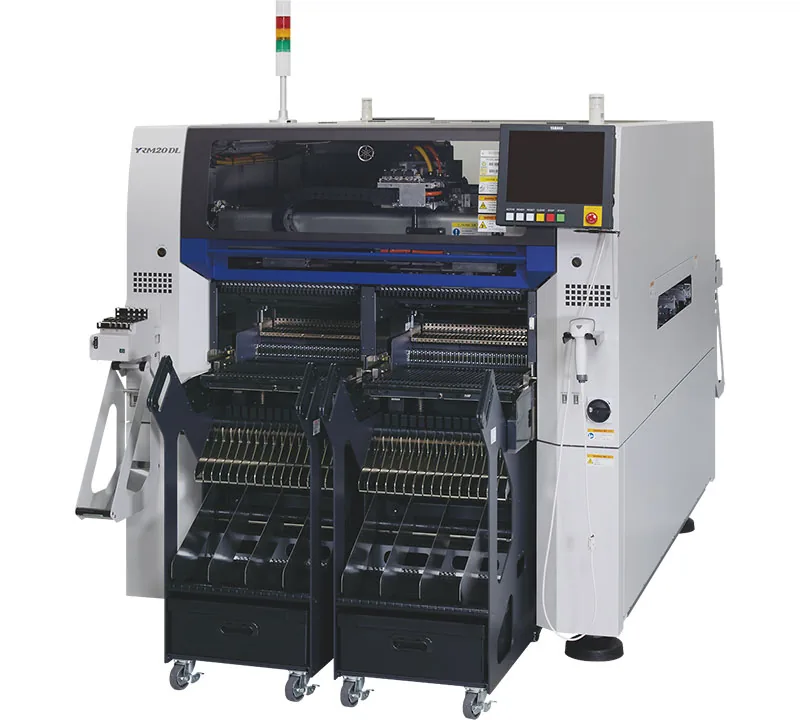
- 04贴装 AYRM20DL(双轨双梁)
120,000 CPH 的双轨机型,A 轨跑主力、B 轨跑试产。LM 头能贴 90×139mm、40mm 高、500g 的屏蔽框与连接器,一台机覆盖从 03015 到大件的全谱,不必再为异形件单开一段。
卡点双轨模式下每轨板宽只有 330mm。这是设计值,不是余量,超一点都不行。
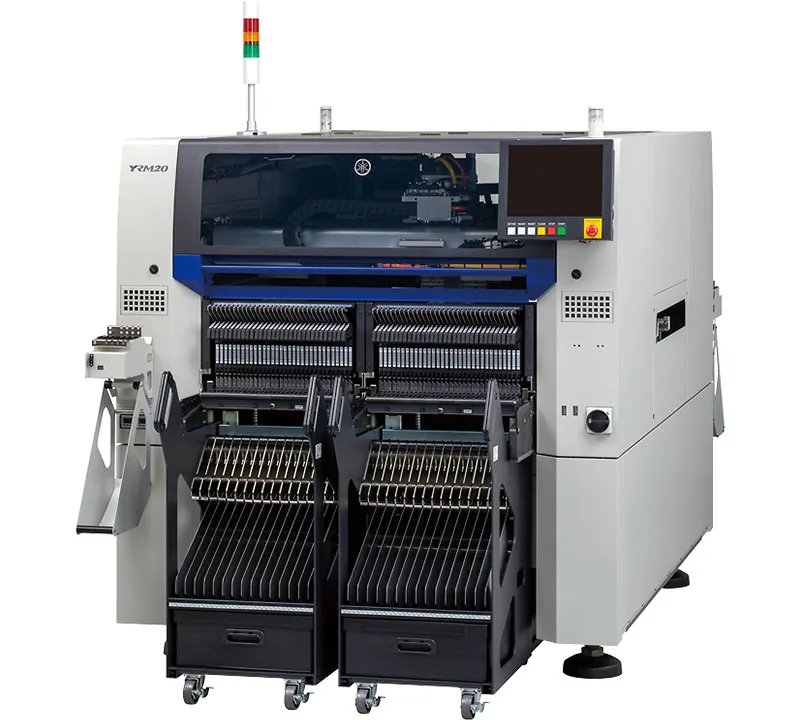
- 05贴装 BYRM20(单轨双梁)
接在双轨机后面做补贴:A 轨下来的板走这条,补大件与异形件。单轨 115,000 CPH 在这一段不构成瓶颈,因为前面的双轨机已经把节奏定住了,这里只需要不拖后腿。
卡点双轨接单轨的接驳处要加移载机构。直接对接会卡板,而且卡在两条轨的合流点上,排查很费时间。
- 06
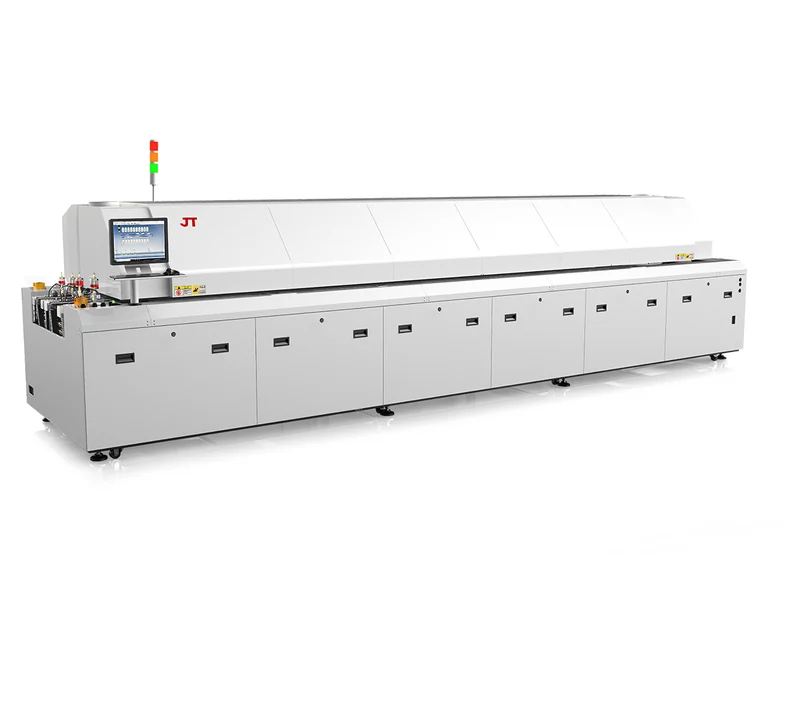
十温区是为了把升温段拉长。手机板元件密度高、热容不均,八温区在峰值段容易把板面温差拉到 8℃ 以上,表现为局部冷焊或局部过烧。
卡点双轨炉每轨只有 250mm 宽,跑不了拼板后的宽板。想双轨过炉,拼板就得做窄。
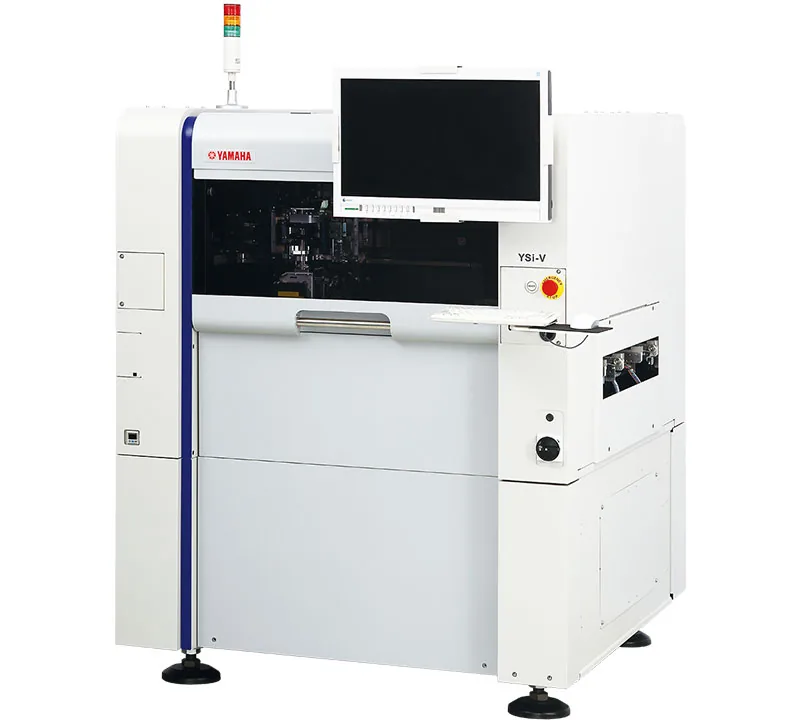
- 07外观检查YSi-V(在线)
12μm 分辨率对 01005 够用,56.8cm²/s 的检测速度在这条线不会成为瓶颈。在线全检的目的是把不良拦在厂内,不必等客户反馈。
卡点与 SPI 的缺陷代码要做映射。否则「少锡」和「开路」对不上,闭环做不起来。
节拍平衡
节拍是单板通过该工位的时间。负载率以瓶颈工位为 100%,其余按比例折算。
| 工位 | 单板节拍 | 负载率 | 说明 |
|---|---|---|---|
| 印刷 | 22s | 79% | 双轨并行 |
| SPI | 18s | 64% | 在线全检 |
| 贴装 A | 24s | 86% | 主力机型 |
| 贴装 B | 26s | 93% | 补贴大件 |
| 回流 | 28s | 100% | 瓶颈 |
| AOI | 16s | 57% | 在线全检 |
瓶颈在回流,节拍 28s。整线产出由这一个工位决定——给其他工位加设备不会提高产出,只会增加在制品。
这条线不适合谁
排除比推荐有用。三种情况下这套方案会变成负担。
- 单板点数低于 300 点——瓶颈会跑到传送和换型上,双轨的差价收不回来。
- 板宽超过 330mm 且不能改拼板——双轨用不起来,该走 L 型或 A 型的单轨方案。
- 年产量低于 20 万片——双轨带来的并行收益抵不过设备差价,S 型更合适。
落地时最容易错的两件事
这两条都不在设备规格书里,但返工概率最高。
双轨并行只有在两轨节拍接近时才成立。A 轨满产、B 轨断续的场景里,实际产出接近单轨的 1.3 倍,不是 2 倍。报产能时按 1.3 算,交付时才不会失信。
中间要加移载,等于把并行收益还回去一半。要么炉子也上双轨(板宽受限),要么在贴装与回流之间留足缓冲,让两条轨的板交替进炉。
这套方案用到的设备
点进去看完整规格与四条参数解读。