L中大批量单一品种 · 笔电 · 服务器 · 通信设备
长板高密度线
500mm 板长会把炉子和轨道一起改掉
长板的两个约束都不在贴装机上:板中间会下垂,炉内前后端的热历史不一致。第一件让贴装精度看起来变差——同一套程序在板头和板尾的偏移不同;第二件让炉温曲线没法沿用短板的。这两项在方案阶段不定,试产时一定返工,而且返工时改的是机械结构,不是参数。
工位构成
从上板到下线按顺序排。每个工位说两件事:为什么用这台设备,以及这个工位会卡在哪。
- 01上板与中间支撑支撑轨 / 治具
长板在传送与贴装时中间下挠,贴装头的 Z 轴行程跟着变,表现出来就是「同一程序在板头板尾偏移不同」。加中间支撑轨或过炉治具,是机械层面的事,软件补偿解决不了。
卡点支撑位置要避开板底元件区。位置错了会顶伤元件,而且伤在底面,AOI 未必看得到。
- 02
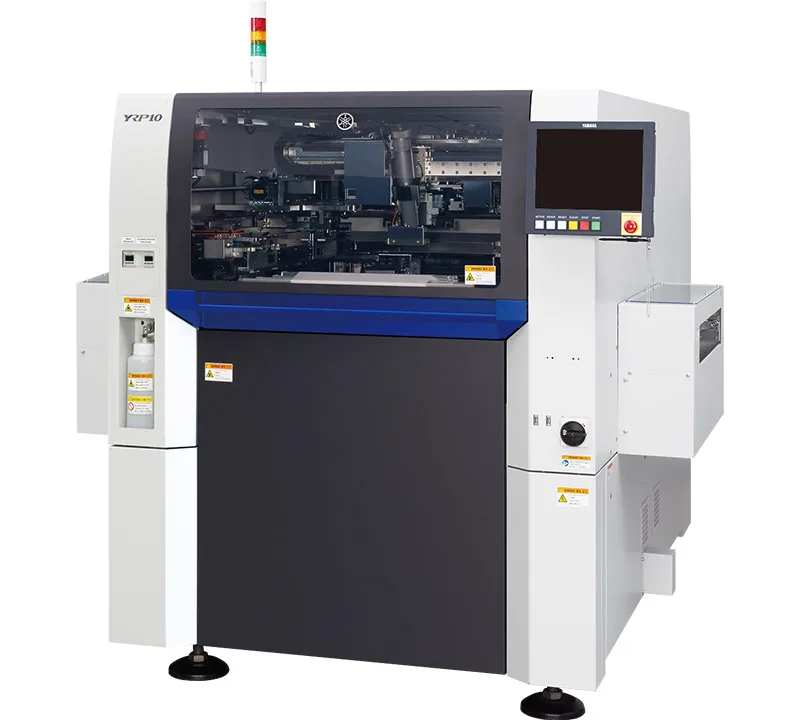
510×510mm 的台面放 500mm 板够用,双轨模式下则要缩到 420×330mm,长板线通常走单轨。±16μm 对 01005 与 0.4mm 间距是必需项。
卡点长板印刷的锡膏滚动距离变长,刮刀压力要相应上调,否则板尾容易少锡。
- 03锡膏检查YSi-SP
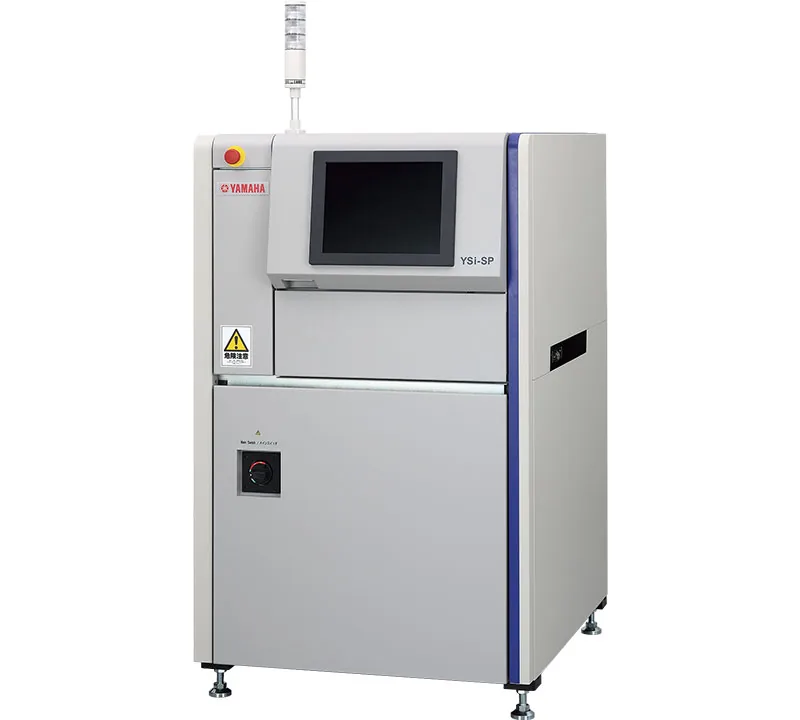
12.5μm 档对长板上的 01005 与细间距够用,25μm 档用于常规板可以提速。判定库按板型分开,长板与短板的锡膏厚度基线不同。
卡点长板的传送时间占节拍比例高。SPI 的传送段要选加长型,否则检测本身很快、等板很慢。
- 04贴装 1YRM20(双梁)
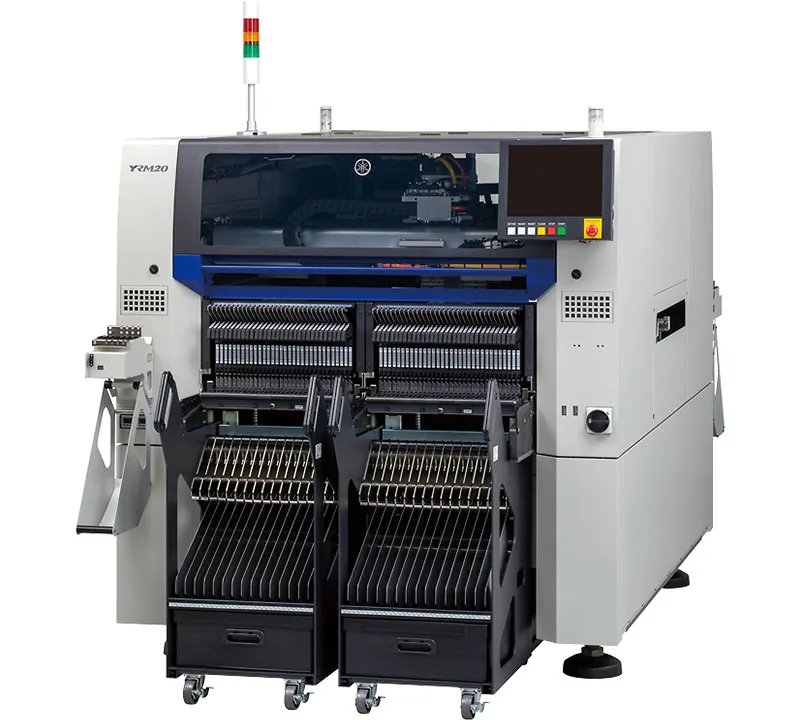
双梁 115,000 CPH,先把小件密集区吃掉。长板的点数集中在几个高密度片区,双梁的并行取料能把这部分节拍压下来。
卡点长板的贴装行程变长,横梁移动时间增加,实际 CPH 会低于规格值,按八成折算比较稳。
- 05贴装 2YRM20(配 FM/LM 头)
第二台不一定要满配高速头。按实际元件谱配 FM/LM 更划算:长板上常有大连接器、屏蔽罩、散热片,这些件用 RM 头贴不了,用 LM 头反而一次到位。
卡点两台同型号不等于程序能互换。料站排布不同,程序要各自维护,别指望复制过去就能跑。
- 06
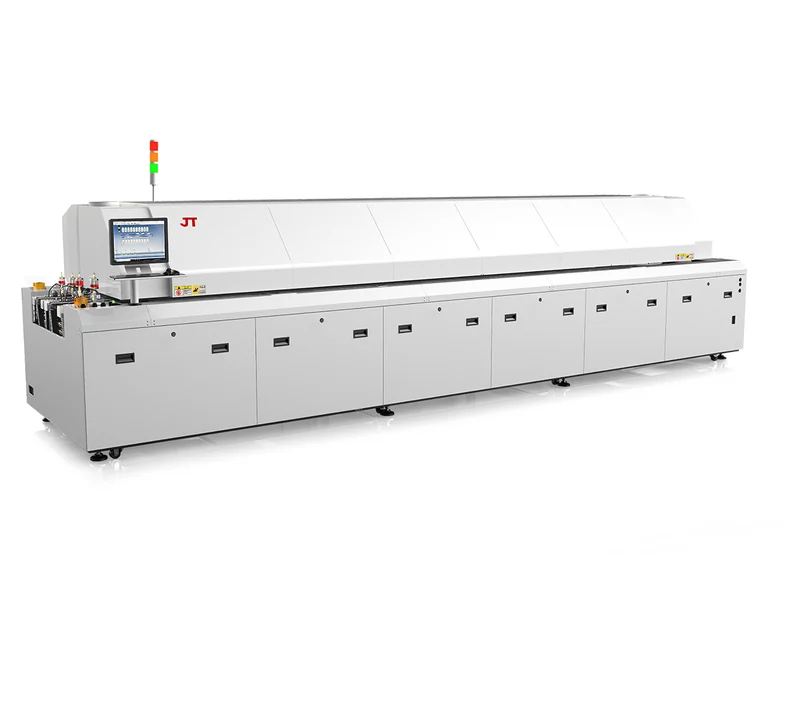
十温区加 610mm 选配轨道。长板前后端在炉内的时间差大,靠加热区长度(1000 型 3,890mm)把温差摊平,八温区的 3,110mm 在 500mm 板上很难同时照顾两端。
卡点出厂标配单轨 400mm。500mm 板必须选配 450 或 610mm 轨道,这一项在报价里经常单列,容易漏。
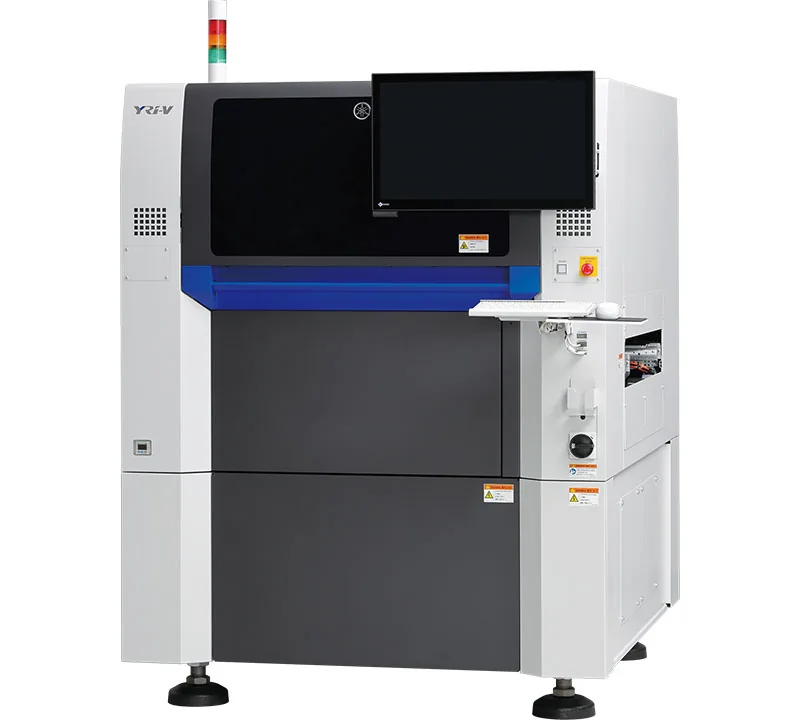
- 07外观检查YRi-V
56.8cm²/s 的 3D 检测速度对长板很关键。长板面积大,检测速度不够就会成为新的瓶颈,抵消掉贴装端省下来的时间。
卡点610×610mm 是标准上限,超过要选 760mm 长尺规格,交期与价格都不同。
节拍平衡
节拍是单板通过该工位的时间。负载率以瓶颈工位为 100%,其余按比例折算。
| 工位 | 单板节拍 | 负载率 | 说明 |
|---|---|---|---|
| 印刷 | 30s | 88% | 长板单轨 |
| SPI | 26s | 76% | 加长传送段 |
| 贴装 1 | 28s | 82% | 小件密集区 |
| 贴装 2 | 30s | 88% | 大件与异形件 |
| 回流 | 34s | 100% | 瓶颈(链速受限) |
| AOI | 24s | 71% | 3D 高速档 |
瓶颈在回流,节拍 34s。整线产出由这一个工位决定——给其他工位加设备不会提高产出,只会增加在制品。
这条线不适合谁
排除比推荐有用。三种情况下这套方案会变成负担。
- 板长 400mm 以内——长板轨道与中间支撑都是纯成本,常规线更快也更便宜。
- 单板点数低于 500 点——两台贴装机串起来的收益不如一台机加一段缓存。
- 预算卡在炉子上——长板线最容易超支的就是炉子的轨道选配与长度,这一项要提前算进预算。
落地时最容易错的两件事
这两条都不在设备规格书里,但返工概率最高。
长板板尾进入冷却区时,板头已经走完整个峰值段,两端经历的热历史完全不同。同一套曲线在短板上合格,换成长板后板尾常欠温,表现为板尾焊点发暗、润湿不良。每换一种板长都要重做炉温测试。
不加支撑,贴装偏移会随板长线性放大。更麻烦的是它表现为「偶发」——同一程序跑十片,有两三片偏,查起来极费时间,容易被误判成贴装头漂移。
这套方案用到的设备
点进去看完整规格与四条参数解读。