A特殊工艺约束 · 汽车电子 · 域控制器 · 传感器
车规高可靠线
全检不是加两台机器,是每台设备都要能开口
车规线的预算不花在速度上,花在「这一片板经过了什么」上。审核要的是单板级记录:这片板在哪台机、用什么参数、由谁判定。这要求每台设备在过板时把数据挂到同一个板号下,而接口是选型阶段的事——设备不支持对外读取,事后补不上,也补不起。
工位构成
从上板到下线按顺序排。每个工位说两件事:为什么用这台设备,以及这个工位会卡在哪。
- 01上板与载具识别读码 + 载具
读载具条码是整个追溯链条的起点。读码器位置要在进板之前,不能等板进了设备再读——设备内部读码意味着这一段的参数记录与板号是后配的,审核时说不清先后。
卡点条码贴在载具侧面比贴板面稳。板面在回流后变色,读码率会明显下降。
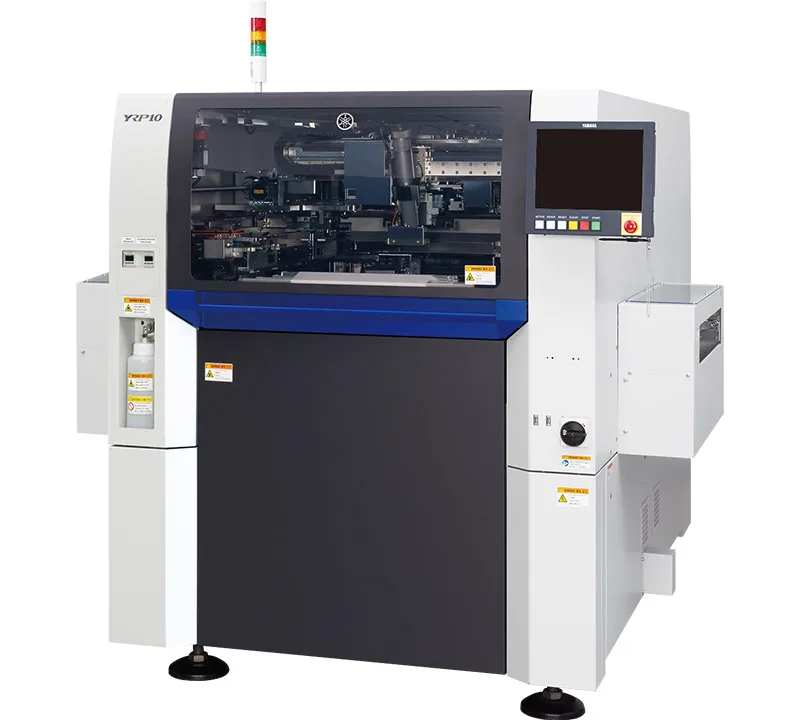
- 02印刷YRP10
车规板常有 0.4mm 间距的 QFP 与大面积散热焊盘,±16μm 的印刷精度是基础。更关键的是参数可记录:压力、速度、脱模速度要能按板号写进日志。
卡点参数日志的保存周期要问清楚。不少设备只存最近若干批次,审核要三个月前的数据就抓瞎。
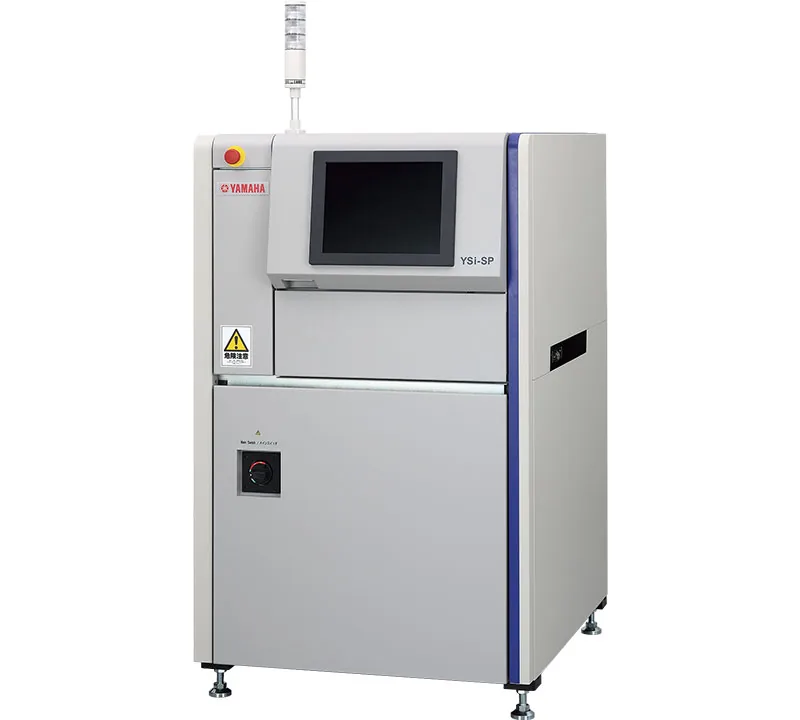
- 03锡膏检查YSi-SP(全检)
车规不接受抽检。全检的节拍压力要靠传送段与判定速度解决,不靠放宽判定标准——放宽标准在审核时是硬伤。
卡点全检后 SPI 常成为瓶颈。选型时要按「最密板」的检测时间算,不是按平均板算,两者能差一倍。
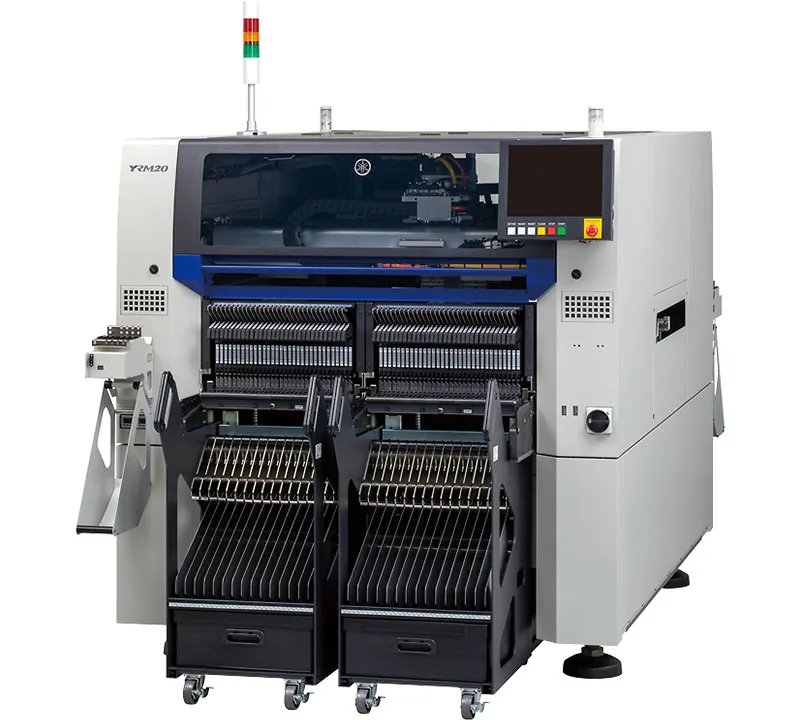
- 04
车规板常见 300mm 以上宽度,双轨每轨 330mm 放不下,所以这里走单轨,把产能诉求交给贴装头速度。这是拿并行能力换板宽适应性,方向不能反。
卡点510mm 板宽是上限。超过要走 YRM10 的 950mm 扩展规格,或者改拼板把宽度降下来。
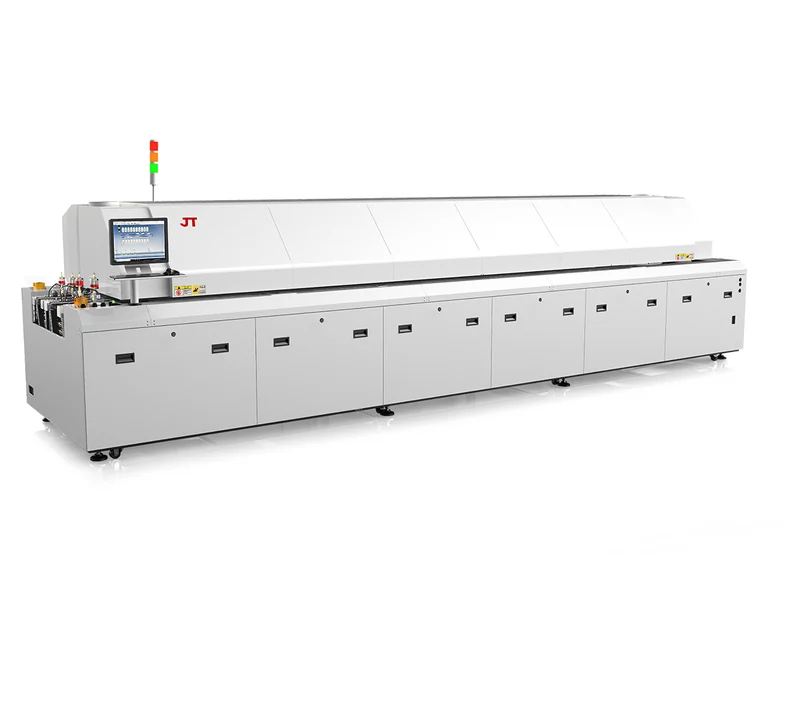
- 05回流TEA-1000
十温区为了把厚板与大热容件的升温段拉开。车规板常有 1.6mm 以上厚度和大面积散热焊盘,八温区在液相前恒温段不够长,容易出冷焊与空洞。
卡点炉温曲线要按产品存档,审核会要求提供每一批的实测曲线,不是一张通用曲线了事。
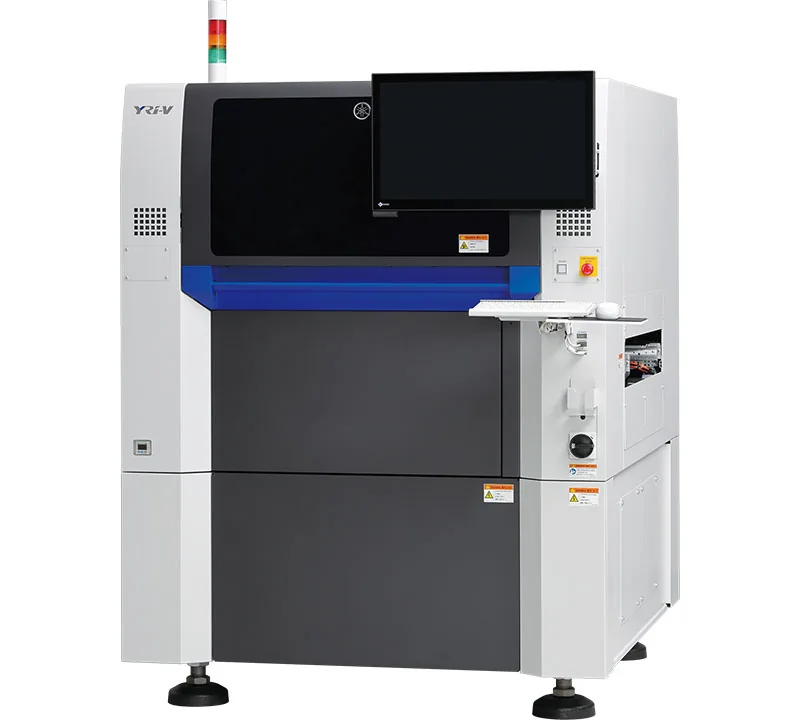
- 06外观检查YRi-V(全检)
3D 测高 25mm,能覆盖车规板上的大连接器与屏蔽罩;四方向斜视看侧面焊点。全检的判定结果要能导出并关联板号,这是追溯链条的最后一环。
卡点与 SPI 的缺陷代码必须做映射。否则「AOI 报开路」追不到「SPI 报少锡」,链条在这一环断掉。
- 07追溯与 MES接口(选配)
SECS/GEM 或 MES 对接在多数品牌上是选配,标准报价里不含。这不是软件问题:设备不支持对外读取,MES 再强也拿不到数据。
卡点把「数据能取到什么粒度」写成技术协议条款。留到验收再谈,容易被加价,还会拖工期。
节拍平衡
节拍是单板通过该工位的时间。负载率以瓶颈工位为 100%,其余按比例折算。
| 工位 | 单板节拍 | 负载率 | 说明 |
|---|---|---|---|
| 印刷 | 26s | 76% | 含参数记录 |
| SPI | 34s | 100% | 瓶颈(全检) |
| 贴装 | 30s | 88% | 单轨宽板 |
| 回流 | 32s | 94% | 厚板链速慢 |
| AOI | 30s | 88% | 3D 全检 |
瓶颈在SPI,节拍 34s。整线产出由这一个工位决定——给其他工位加设备不会提高产出,只会增加在制品。
这条线不适合谁
排除比推荐有用。三种情况下这套方案会变成负担。
- 年产量大、型号单一——全检的成本摊不下来,同样的钱投在速度上更划算。
- 产品不需要单板追溯——这套接口与全检是纯成本,客户不会为它付钱。
- 板宽 250mm 以内——单轨浪费产能,双轨在同样占地下的产出高得多。
落地时最容易错的两件事
这两条都不在设备规格书里,但返工概率最高。
常见做法是先买设备、再找 MES 厂商「打通」。设备端的读取接口如果是选配或根本没留,打通就变成换设备或加外挂传感器,成本远超预期。追溯要在设备选型表里作为一列。
SPI 与 AOI 每天产生大量判定记录,只用来挑不良板,投入只收回一半。真正的价值在缺陷分布——某一类缺陷连续三天集中在同一台机,说明是设备漂移,不是来料问题。
这套方案用到的设备
点进去看完整规格与四条参数解读。