P特殊工艺约束 · 电源模块 · 光伏逆变 · 功率电子
电源与厚铜线
点数不多,但大件和厚铜把工艺窗口压窄了
这类板单板只有两三百点,按 CPH 算一台机绰绰有余,所以按速度选型一定会选错。真正的约束是元件高度和板子的热容:变压器能到 30mm,2 到 4oz 铜的板子吸热比常规板快得多。选型的坐标不是「每小时多少点」,是「能贴多高」和「能不能焊透」。
工位构成
从上板到下线按顺序排。每个工位说两件事:为什么用这台设备,以及这个工位会卡在哪。
- 01上板重载传送
电源板常是厚板大板,传送轨道的承重与支撑要按最大板重核。2.0mm 厚、大面积铜的板子重量是常规板的两倍以上,标准轨道的支撑间距会不够。
卡点轨道承重是隐性参数,规格书上不显眼,装完才发现下垂,改起来要停机。
- 02
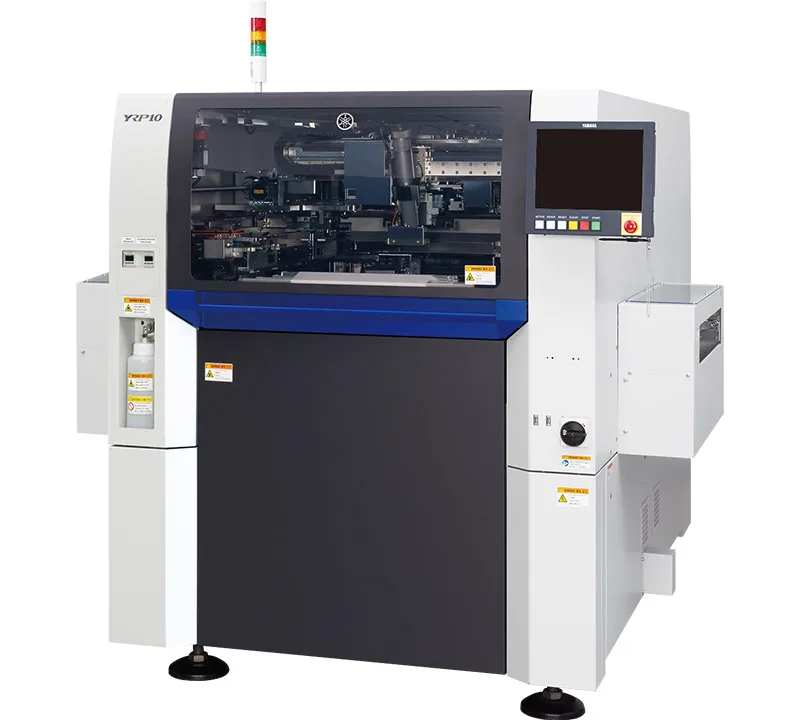
同一块板上大焊盘与小焊盘共存,阶梯钢网是常规做法,印刷机的刮刀压力要能按区域补偿。±16μm 在功率器件焊盘上不算过剩,锡量偏差直接影响空洞率。
卡点厚铜板焊盘平整度差,脱模不良会集中在铜箔边缘,表现为边缘少锡。
- 03
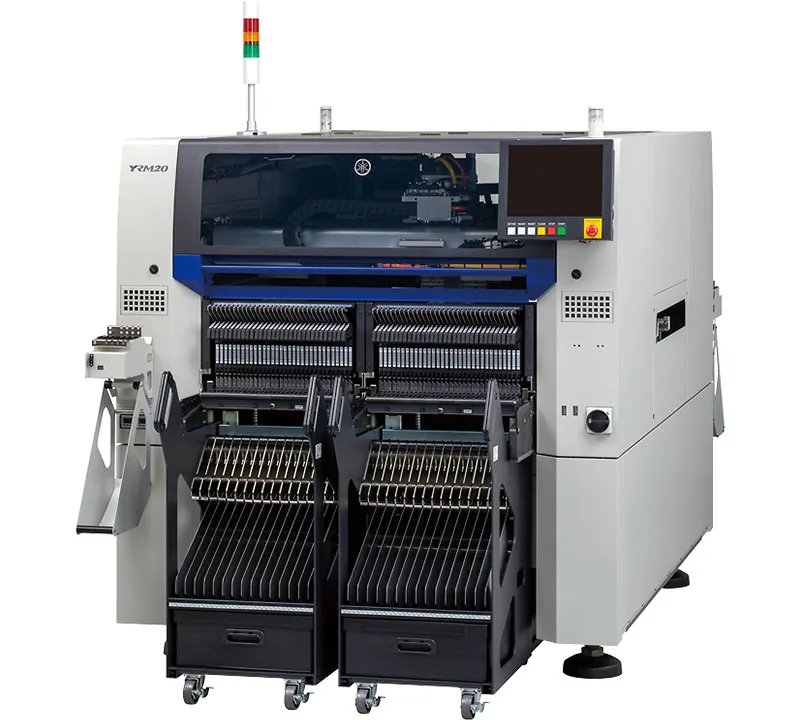
FM 头贴 03015 到 55×100mm、高 30mm;LM 头到 90×139mm、40mm、500g。变压器、功率电感、大电容靠这两颗头,一台机就能覆盖,不必为每种大件单开设备。
卡点大件贴装的压力要可调,而且要能调低。压裂磁芯在 AOI 上看不出来,要到客户端才暴露。
- 04供料托盘 + 管装 + 卷盘
变压器常以托盘或管装来料,功率器件有时是散料。只配卷盘会导致大量元件靠人工摆放,节拍和一致性都保不住。三种供料方式并存,是这个行业的常态。
卡点托盘位会挤占卷盘位。128 种台车的容量要重新分配,别按标准配置直接下单。
- 05
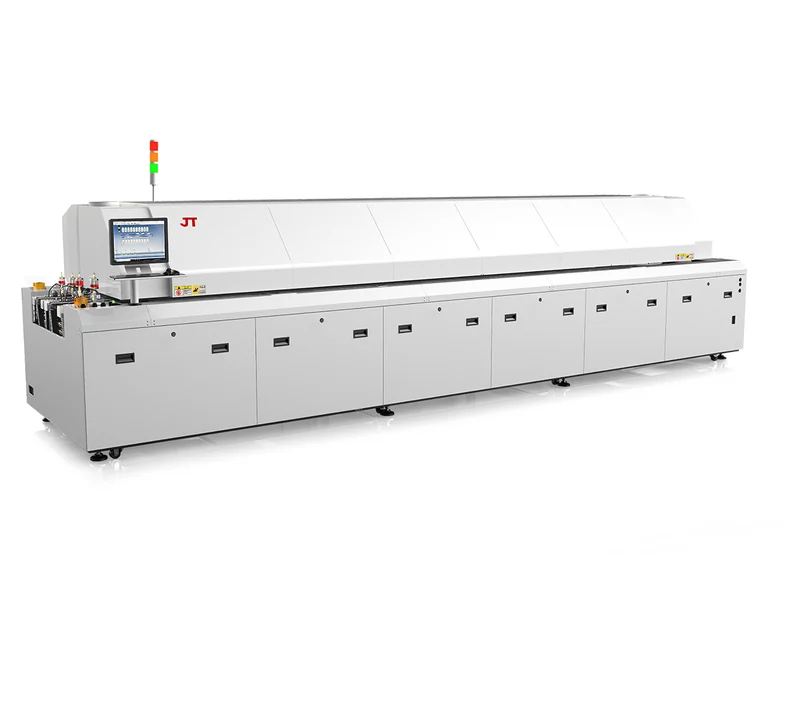
厚铜板靠延长液相前恒温段把助焊剂挥发物排出去;空洞率要求严的产品再加真空段。十温区的 3,890mm 加热长度就是为这类板准备的。
卡点空洞率不是单靠炉子解决的。钢网开孔分区、焊膏选型、炉温三者要一起调,只换炉子往往没改善。
- 06外观检查YSi-V
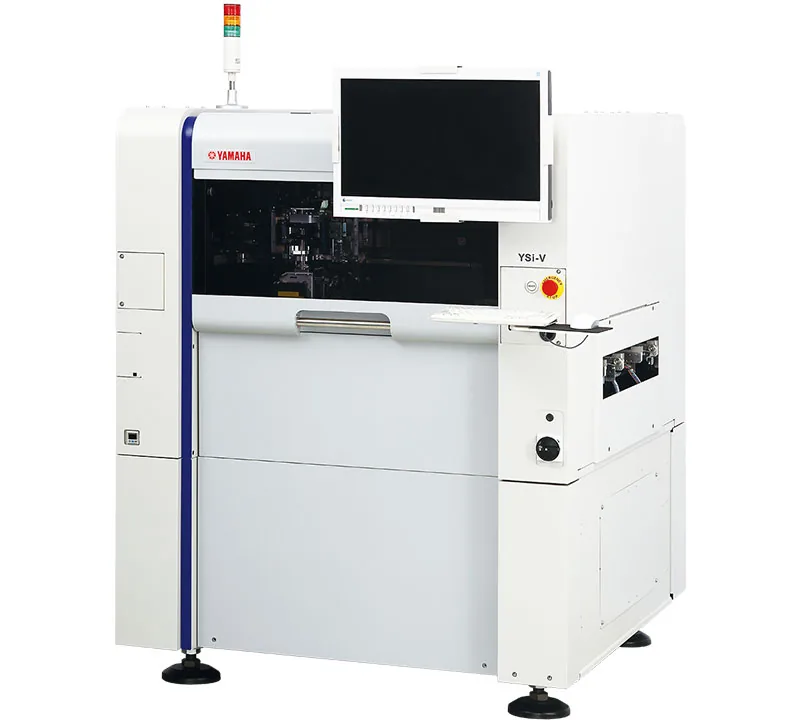
3D 测高覆盖大件,四方向斜视看侧面焊点。功率器件焊点常在侧面,只看正面的 2D 检测会漏掉爬锡不足。
卡点大件会遮挡下方焊点。AOI 的视角规划要按实际元件高度做,不能沿用常规板的模板。
节拍平衡
节拍是单板通过该工位的时间。负载率以瓶颈工位为 100%,其余按比例折算。
| 工位 | 单板节拍 | 负载率 | 说明 |
|---|---|---|---|
| 印刷 | 40s | 91% | 大焊盘、慢脱模 |
| 贴装 | 36s | 82% | 大件低速取放 |
| 回流 | 44s | 100% | 瓶颈(厚铜链速) |
| AOI | 20s | 45% | 点数少 |
瓶颈在回流,节拍 44s。整线产出由这一个工位决定——给其他工位加设备不会提高产出,只会增加在制品。
这条线不适合谁
排除比推荐有用。三种情况下这套方案会变成负担。
- 单板点数超过 800 点——一台机不够,该加贴装机,而不是换成大件机型。
- 板厚 1.0mm 以下、无大铜面——厚铜工艺不适用,炉温按常规设,十温区是浪费。
- 没有超过 20mm 的元件——FM/LM 头的钱白花,常规高速头更快也更便宜。
落地时最容易错的两件事
这两条都不在设备规格书里,但返工概率最高。
厚铜板的热容不均匀:有大面积铜箔的区域吸热快、散热也快,无铜区升温慢。按板厚一刀切,结果是铜区过烧、无铜区冷焊。做法是把板子按铜面积分区,多点热电偶分别测,取能同时满足两端的曲线。
厚铜板升温慢,链速一快就是冷焊。这类线的产能要从炉温反推,不是先定产能再调炉温。同一个道理也适用于真空段:加了真空段,节拍必然变慢,产能要重算。
这套方案用到的设备
点进去看完整规格与四条参数解读。